SPEEDIO

M300Xd2 产品规格

  • 电子游戏app
  • 电子游戏app
  • 电子游戏app
  • 电子游戏app

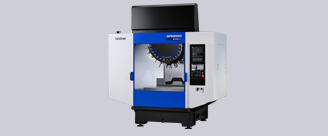
[立式BT30铣车复合加工中心]

以紧凑空间实现工序整合
一次装夹即可完成车削与铣削加工
复合加工机

64把刀库样式如下

机床规格

机型 M300Xd2 M300Xd2-5AX
CNC装置类型 CNC‑D00 CNC‑D00v (DB)
行程 X轴 (mm) 300
Y轴 (mm) 440
Z轴 (mm) 380
A轴 (度) -30~120
C轴 (度) 360
从工作台面到主轴端面的距离 (mm) C轴标准规格:100~480※13
C轴高扭矩规格:100~480※13(低床身工作台规格:150~530※13)
工作台 工作台大小 (mm) C轴标准规格:φ140
C轴高扭矩规格:φ170
工作台面形状 C轴标准规格:符合ISO702‑4 (JISB6109‑2) 主轴端编号5
C轴高扭矩规格:符合ISO702‑4 (JISB6109‑2) 主轴端编号6
最大载重 (kg) C轴标准规格:工作台侧 40/尾座侧 19※8
C轴高扭矩规格:工作台侧 75/尾座侧 19※8
最大惯量 (kg·m2) C轴标准规格:工作台侧 0.29/尾座侧 0.04
C轴高扭矩规格:工作台侧 0.8/尾座侧 0.04
主轴 主轴转速 (min-1) 12,000min-1规格:1~12,000
10,000min-1高扭矩规格(选配):1~10,000
20,000min-1规格(选配):1~20,000
27,000min-1规格(选配)※12:1~27,000
攻丝加工时主轴转速 (min-1) MAX. 6,000(27,000min-1规格:MAX. 8,000)
主轴锥孔 7/24锥度No.30
BT二面拘束主轴(BIG‑PLUS) 选配
主轴中心出水(CTS) 选配
车削主轴 最高转速 (min-1) 2,000/1,500(C轴标准规格/C轴高扭矩规格)
进给速度 快速进给速度 X×Y×Z轴 (m/min) 50×50×50
切削进给速度 (mm/min) X、Y、Z轴:1~30,000※7
分度速度 A×C轴 (min-1) A轴:60/50(C轴标准规格/C轴高扭矩规格) C轴:200
换刀装置 刀柄规格 MAS‑BT30
拉钉型号※4 MAS‑P30T‑2
刀具存储数量 (把) 21/28※9
刀具最大长度※1 (mm) 250※11
刀具最大直径※1 (mm) 80
刀具最大重量※1 (kg) 3(总重量:35/21把、40/28把)
刀具选择方式 随机就近
换刀时间※5 Tool To Tool (sec) 0.6/0.8(21把/28把)
Chip To Chip (sec) 1.3/1.4(21把/28把)
电动机 主轴用电动机(10分钟/连续)※2 (kW) 12,000min-1规格:10.1/7.0
10,000min-1高扭矩规格(选配):12.8/9.2
20,000min-1规格(选配):7.4/5.1
27,000min-1规格(选配):8.9/6.3
进给轴电机 (kW) X、Y轴:1.0
Z轴:1.8
A轴:0.8/1.35(C轴标准规格/C轴高扭矩规格)
车削主轴电机 (kW) 4.2/4.6(C轴标准规格/C轴高扭矩规格)
所需动力源 电源 AC200~230V±10% 三相、50/60Hz±2%
电源容量(连续)(kVA) 10.4
气压源 常用气压 (MPa) 0.4~0.6(推荐值 0.5MPa)※6
所需流量 (L/min) 165(27,000min-1规格:175)
机床大小 机床高度 (mm) 2734
所需占地面积※10 (mm) 21把规格:1590×2697
28把规格:1300×2667
机床重量 (kg) 2750
精度※3 各轴的双向定位精度
(ISO230‑2:1988)
X、Y、Z轴:0.006~0.020mm
各轴的双向重复定位精度
(ISO230‑2:2014)
X、Y、Z轴:小于0.004mm
标准配件 操作说明书(DVD)/1套、水平地脚螺栓/4根、水平地脚/4个

  • ※1 刀具的最大长度、最大直径以及最大重量会受使用转速、形状、重心等条件限制,仅供参考。详情请咨询。
  • ※2 主轴用电动机输出随转速变化。
  • ※3 测量方法依据ISO标准以及兄弟机床标准。详情请咨询。
  • ※4 主轴中心出水(CTS)所用拉钉为兄弟机床规格。
  • ※5 换刀时间测量方法依据JIS标准B6336‑9以及MAS011‑1987。
  • ※6 常用气压会随机床规格、加工程序内容、周边设备使用状态发生波动,请设置高于推荐值的压力。
  • ※7 该数值为使用高精度模式B以及刀尖跟随控制时的数值。
  • ※8 尾座侧最大载重:回转部件13kg,固定部件6kg。
  • ※9 28把刀库不可将车削刀具相邻安装使用。
  • ※10 该数值不含切削液水箱、排屑机。
  • ※11 刀具长度200mm以上时,受夹具高度影响,刀库回转过程中夹具存在发生干涉的可能性。
  • ※12 选用主轴中心出水(CTS)规格时,配置BT二面拘束主轴。
  • ※13 选择托盘夹紧功能时,相关数值会发生变化。详情请查阅我司提供的干涉图。

NC规格

机型 M300Xd2 M300Xd2-5AX
CNC装置类型 CNC-D00 CNC-D00v (DB)
控制轴数 5轴(X、Y、Z、A、C)
同时控制轴数 定位 5轴(X、Y、Z、A、C)
插补功能 直线:4轴(X、Y、Z、附加轴1轴)
圆弧:2轴
螺旋/圆锥插补:3轴(X、Y、Z)
直线:5轴(X、Y、Z、附加轴2轴)
圆弧:2轴
螺旋/圆锥插补4轴
(直线3轴+附加轴1轴、直线2轴+附加轴2轴)
最小设定单位 0.001mm、0.0001inch、0.001°
0.0001mm、0.00001inch、0.0001°(选配)
0.0001mm、0.00001inch、0.0001°
最大指令值 ±999999.999mm、±99999.9999inch
±999999.9999mm、±99999.99999inch(选配)
±999999.9999mm、±99999.99999inch
显示 15英寸彩色液晶触摸屏
内存容量 500MB、3GB(选配)
※程序与数据库合计
3GB
※程序与数据库合计
外部通信功能 USB接口、以太网、RS232C(选配)
程序存储数量 4000个(程序与数据库合计)
程序方式 NC语言方式 ※无对话模式。

  • ※ 「控制轴数」、「同时控制轴数」为最大轴数,会根据销售地区、规格有所差异。
  • ※ 以太网是美国XEROX公司的注册商标。

NC功能

操作 空运行
机床锁定
程序重启
快速进给倍率
切削进给倍率
后台编辑
画面截图
操作等级
外部输入信号按键
快捷键

(选配)
 主轴倍率开关

编程 绝对/增量
英制/公制
坐标系设置
倒角/圆角
坐标旋转
同步攻丝
子程序
程序轨迹绘制
测量 自动工件测量※1
刀具长度测量
高速高精度 加工参数调整
高精度模式AⅢ
高精度模式BⅠ(预读160条程序段)
背隙补偿
刀尖跟随控制※2(预读1,000条程序段)

(选配)
 高精度模式BⅡ(预读1,000条程序段、平滑路径补偿)
 回转轴误差补偿

监控 加工负载监控
ATC刀具监控
过载预测
波形显示/外部输出
热变位自动补偿(X、Y、Z轴)
生产绩效显示
刀具寿命/预备刀具
粘屑监测功能
维护 攻丝退回功能
状态履历
报警履历
按键操作履历
维护通知
电机绝缘电阻检测
刀具冲洗过滤器堵塞检测
无电池编码器
制动负载测试
自动化·网络 计算机远程操作
OPC UA
主动通知功能
内置PLC(LD/ST/FBD)

(选配)
 CC-Link主站
 CC-Link远程设备站
 PROFIBUS DP从站
 DeviceNet从站
 PROFINET从站
 EtherNet/IP从站

节能 自动断电
待机模式
切削液自动关闭
机内灯自动关闭
侧冲洗断开延迟
侧冲洗节能运行
节能模式
支持应用 加工参数调整
ATC刀具
刀具寿命
波形显示
生产绩效
节能/耗电量
恢复支持
检查
PLC
无需暖机加工支持功能
软件界面
加工程序辅助生成
附件 文件查看器
记事本
计算器
快捷注册
画面清除
NC语言方式功能 菜单编程功能
局部坐标系
扩展工件坐标系
单向定位
逆时间进给
可编程数据输入
刀具长度补偿
刀具半径补偿
比例缩放
镜像功能
外部子程序调用
宏程序
纸带运行/FTP加载运行
多段跳转

(选配)
 亚微米指令※3
 插入型宏程序
 回转固定偏置功能
 倾斜面坐标设定※3
 渐开线插补
 主轴/车削轴同步控制
 加工振动诊断支援功能

车削功能 恒线速控制
每转进给控制
刀具位置补偿(X、Y、Z)
刀尖R补偿
螺纹切削功能

(选配)
 摇动断屑

  • ※1 测量设备需选用选配的接触式测头,或由客户自备。
  • ※2 仅M300Xd2-5AX具备该功能。
  • ※3 M300Xd2-5AX为标准配备。

购买机床前的咨询以及售后服务联络方式

  • 资料下载

    下载铣车复合加工中心 M300Xd2 的样本

  • 联系我们

    如您想咨询有关产品的购买、使用方法和售前售后技术支持等方面,欢迎点击此处或拨打:021-22256666-643。

  • 展厅介绍

    在兄弟机床技术中心,您能看到兄弟机床的实机演示,欢迎预约参观。

机床 一览